- Главная
- Блог
- Справочник
- Renishaw RLP40: паспорт и инструкция
Renishaw RLP40: паспорт и инструкция
Низкопрофильный щуп Renishaw RLP40 применяют на токарных обрабатывающих центрах для контроля детали прямо в резцедержателе — без остановки цикла на отдельное измерительное приспособление. Компактный корпус и оптическая передача сигнала делают его удобным там, где место в рабочей зоне ограничено, а кабель к вращающейся или перемещающейся башне тянуть неудобно. В этом материале — назначение, технические характеристики по паспорту, порядок установки, настройка канала связи с приёмником и типичные ошибки эксплуатации.
- Назначение и принцип работы RLP40
- Технические характеристики по паспорту
- Комплект поставки, стилусы и совместимость
- Установка на станок
- Настройка канала связи и калибровка
- Обслуживание, батарея и типичные неисправности
- Как заказать и на что смотреть при подборе
Назначение и принцип работы RLP40
RLP40 — низкопрофильный контактный щуп (touch trigger probe) для измерения положения и геометрии детали на токарных станках с ЧПУ. Щуп устанавливается в резцедержатель или на отдельную оправку в револьверной головке и работает как обычный измерительный инструмент: при касании стилусом поверхности детали кинематический механизм внутри корпуса генерирует триггерный сигнал, который передаётся в устройство ЧПУ (УЧПУ) через приёмник.
Принцип срабатывания — классическая кинематическая схема Renishaw: три пары контактов, замкнутые пружиной, размыкаются при отклонении стилуса от нейтрального положения на доли миллиметра. Сигнал передаётся не по кабелю, а оптическим (инфракрасным) каналом на приёмник OMI или совместимый модуль — это и даёт «низкий профиль»: не нужен разъём и кабель, идущий к вращающейся или перемещающейся части станка. Такая схема востребована именно в токарной обработке, где щуп часто убирают в резцедержатель на время цикла и извлекают только для измерения.
Задачи, которые решает RLP40 в производственном цикле:
- привязка нуля детали и контроль базовых поверхностей после установки заготовки;
- контроль размеров и допусков в процессе обработки без снятия детали со станка;
- компенсация температурного и станочного дрейфа за счёт периодической переизмерения;
- снижение доли брака за счёт раннего обнаружения отклонений позиционирования.
Подробнее о принципах контактных измерительных систем и их месте в цикле обработки — в статье про контактные измерительные системы для производственных станков.
Технические характеристики по паспорту
Ниже — обобщённые параметры RLP40 по данным паспорта производителя. Точные цифры для вашей ревизии щупа и комплекта поставки уточняйте по паспорту устройства и руководству станка — модификации отличаются вариантом батареи и дальностью передачи сигнала.
| Параметр | Значение |
|---|---|
| Тип | Низкопрофильный контактный щуп с оптической передачей сигнала |
| Резьба крепления стилуса | M4 (стандартная линейка стилусов Renishaw) |
| Способ передачи сигнала | Инфракрасный (оптический) канал на приёмник OMI/совместимый модуль |
| Питание | Автономная батарея, ресурс зависит от режима работы — уточняйте по паспорту |
| Степень защиты | Повышенная защита от СОЖ и стружки (уточняйте класс IP по паспорту конкретной ревизии) |
| Область применения | Токарные станки и токарно-фрезерные центры |
| Повторяемость срабатывания | Единицы микрон (2σ), точное значение — по паспорту устройства |
Ключевая особенность RLP40 в сравнении с проводными щупами — отсутствие постоянного электрического соединения с корпусом станка. Это упрощает интеграцию в резцедержатель, но требует выдерживать прямую видимость (или отражённый луч) между щупом и приёмником, а также следить за состоянием оптических окон обоих устройств.
Комплект поставки, стилусы и совместимость
В базовый комплект поставки обычно входят: корпус щупа, крепёжный элемент под конкретный держатель или оправку, инструкция по эксплуатации и, в зависимости от заказа, комплект стилусов. Стилус — сменный контактный наконечник, который непосредственно касается поверхности детали; его длина и форма наконечника подбираются под геометрию измеряемых поверхностей и глубину пазов.
Для RLP40 применяется стандартная резьба M4, что позволяет использовать широкую линейку стилусов Renishaw — от прямых игольчатых до дисковых, удобных при измерении торцевых и радиальных поверхностей на токарной обработке.
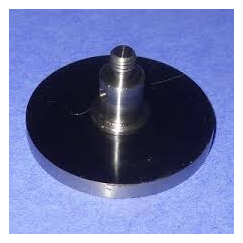
Дисковый стилус удобен при измерении торцевых поверхностей и пазов на токарной детали — типичная задача для RLP40 в резцедержателе.
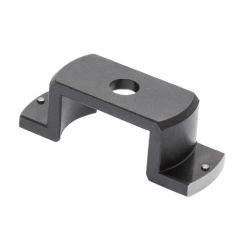
Второй типоразмер дискового стилуса — для замены изношенного или для подбора под другую геометрию контролируемой поверхности.
Полный ассортимент сменных стилусов и держателей для щупов Renishaw доступен в разделе щупы Renishaw каталога.
Установка на станок
Механическая установка RLP40 сводится к закреплению корпуса щупа в резцедержателе или на специальной оправке револьверной головки в позиции, из которой обеспечивается прямая видимость на приёмник в рабочей зоне. Общий порядок действий:
- Закрепить корпус щупа в резцедержателе или оправке так, чтобы ось стилуса была ориентирована в соответствии с требуемым направлением измерения.
- Установить стилус нужной геометрии и убедиться, что резьбовое соединение затянуто без люфта — люфт стилуса напрямую снижает повторяемость измерения.
- Проверить прямую видимость (либо путь отражённого сигнала) между окном щупа и приёмником при всех положениях резцедержателя, задействованных в цикле измерения.
- Убедиться, что оптические окна щупа и приёмника чистые — плёнка СОЖ или масла ослабляет сигнал и может приводить к пропущенным срабатываниям.
- Задать в УЧПУ параметры положения щупа (координаты установки, скорость подвода, допустимый ход перед аварийным сигналом) согласно циклам измерения станка.
Приёмник сигнала и общая логика взаимодействия щупа с УЧПУ во многом схожи с решениями для фрезерной обработки — принципы подбора самих контактных датчиков разобраны в статье про производителей контактных щупов Renishaw, Blum, Marposs, Hexagon.
Настройка канала связи и калибровка
После механической установки нужно проверить и при необходимости настроить оптический канал связи щупа с приёмником, а затем откалибровать сам щуп по эталонной детали или кольцу.
- Проверка канала связи. На большинстве стоек ЧПУ есть диагностический режим, показывающий уровень принимаемого сигнала и факт срабатывания щупа при ручном отклонении стилуса. Слабый или нестабильный сигнал — повод проверить чистоту окон, юстировку приёмника и остаточный заряд батареи.
- Калибровка по эталону. Щуп касается эталонной поверхности известного размера в нескольких точках; система вычисляет фактическое смещение точки срабатывания стилуса относительно программируемого нуля и записывает поправку в память УЧПУ.
- Проверка повторяемости. Несколько повторных касаний одной точки с фиксацией разброса значений — базовая проверка исправности механизма и качества настройки перед вводом щупа в постоянную эксплуатацию.
- Периодическая переизмерение. В производственном цикле калибровку и проверку нуля повторяют по регламенту — реже для стабильных условий, чаще при значительных перепадах температуры в цехе.
Для контроля точности станка в целом, а не только самого щупа, применяют независимые средства — например, лазерный интерферометр.
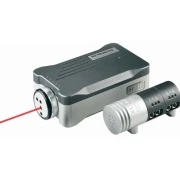
Независимая проверка точности перемещений станка — дополняет калибровку самого щупа, если требуется подтвердить общую геометрическую точность оборудования.
Обслуживание, батарея и типичные неисправности
RLP40 — устройство с автономным питанием и оптическим каналом связи, поэтому в его эксплуатации есть особенности, отличные от проводных щупов.
| Симптом | Вероятная причина | Что проверить |
|---|---|---|
| Щуп не срабатывает или срабатывает с задержкой | Загрязнение оптического окна, разряд батареи | Очистить окна щупа и приёмника, проверить/заменить батарею |
| Разброс показаний при повторных касаниях | Люфт стилуса, износ кинематического механизма | Подтянуть резьбу стилуса, при износе — заменить стилус или щуп |
| Потеря связи с приёмником в отдельных позициях | Нарушена прямая видимость, отражатель загрязнён | Проверить траекторию сигнала при всех рабочих положениях резцедержателя |
| Механическое повреждение стилуса | Столкновение при некорректной программе подвода | Заменить стилус, проверить параметры скорости и допустимого хода в УЧПУ |
Стилус — расходная часть, которая принимает на себя удар при случайном столкновении и тем самым защищает более дорогой корпус щупа. Порядок действий при погнутом или сломанном стилусе описан в статье про замену стилуса щупа Renishaw, а общая логика диагностики отказов измерительных датчиков — в материале про ошибки Renishaw, причины и устранение неисправностей.
Как заказать и на что смотреть при подборе
При подборе RLP40 или его аналогов для конкретного станка обращайте внимание на следующее:
- совместимость с уже установленным на станке приёмником сигнала — тип модуляции и рабочий диапазон должны совпадать;
- резьбу и посадочный размер под резцедержатель или оправку конкретной модели токарного центра;
- требуемую геометрию стилуса под характер измеряемых поверхностей — дисковый, игольчатый или составной;
- условия эксплуатации — интенсивность подачи СОЖ, наличие мелкой стружки, температурный режим цеха;
- наличие оригинального паспорта и серийного номера у поставщика — это упрощает последующую калибровку и гарантийное обслуживание.
Ознакомиться со всей линейкой контактных датчиков и щупов Renishaw, а также подобрать совместимые приёмники сигнала можно в разделе измерительные датчики и системы измерения каталога, а общий обзор производителей — в статье как выбрать датчики Renishaw для ЧПУ.
Линейка контактных датчиков Renishaw для токарной и фрезерной обработки — если задача не ограничивается конкретно RLP40, здесь можно подобрать сопоставимую модель под ваш станок.
FAQ: частые вопросы
Чем RLP40 отличается от обычных контактных щупов Renishaw для фрезерных станков?
RLP40 разработан специально для токарной обработки — низкий профиль корпуса позволяет размещать его в резцедержателе, а оптическая передача сигнала исключает необходимость кабеля к вращающейся или перемещающейся части станка.
Можно ли использовать любые стилусы с RLP40?
Крепление выполнено под стандартную резьбу M4, поэтому подходит широкий ряд стилусов Renishaw, но конкретную геометрию наконечника подбирайте под форму измеряемых поверхностей — уточняйте совместимость по паспорту щупа.
Как понять, что щуп потерял точность и нуждается в калибровке?
Явный признак — растущий разброс показаний при повторных касаниях одной и той же точки. В этом случае проводят внеплановую калибровку по эталону и проверяют механическое состояние стилуса.
Что делать, если щуп периодически теряет связь с приёмником?
Проверить прямую видимость (или путь отражённого сигнала) между щупом и приёмником во всех рабочих положениях резцедержателя, а также чистоту оптических окон обоих устройств.
Как часто менять батарею в RLP40?
Ресурс батареи зависит от интенсивности использования щупа и указан в паспорте устройства; на практике замену планируют заранее, не дожидаясь полного разряда и потери сигнала в середине смены.
Где скачать даташит и руководство
Вы можете скачать официальный даташит и руководство по эксплуатации Renishaw RLP40 на сайте «Эффективное производство».
Скачать паспорт (PDF) Первоисточник: Renishaw
Заключение
Renishaw RLP40 закрывает узкую, но важную задачу токарной обработки — контроль детали без постоянного кабельного соединения щупа с башней или резцедержателем. Долговечность и точность работы щупа определяются в равной мере механической установкой, чистотой оптического канала и своевременной заменой изнашиваемого стилуса.
Если нужно подобрать RLP40 или совместимый датчик под конкретную модель станка, восстановить утраченный паспорт устройства или провести калибровку измерительной системы — обратитесь к специалистам ООО «Эффективное производство»: подскажем совместимость, поможем с настройкой и, при необходимости, с ремонтом узла.
Связанные материалы
Читайте также